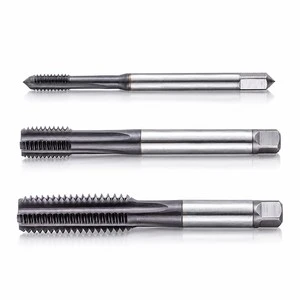
SW đã bổ sung thêm các loại tarô máy HSS đường kính lớn tại kho hàng ở Châu Âu của mình: tarô me thẳng 2-3/4-8UN-2B với lớp phủ TiN và tarô me xoắn ốc M24×3 với lớp phủ TiCN. Cặp này bao gồm hai cách mà công việc này thường xuất hiện - ren sê-ri inch trên thân van, mặt bích hoặc ống góp và ren thô hệ mét trên mối hàn nặng. Cả hai đều nhằm vào các xưởng cắt ren trong trên 50 mm, trong đó taro 69,85 mm không còn là M24 nâng cấp mà là một vấn đề gia công khác.
Hai kích thước thực sự là gì
2-3/4-8UN là ren inch thống nhất theo ASME B1.1: đường kính danh nghĩa 2-3/4 inch, 8 ren trên mỗi inch, vừa khít bên trong loại 2B. Về mặt số liệu, nó là một lỗ có đường kính 69,85 mm với khoảng cách 3,175 mm. M24×3 là dãy thô theo hệ mét theo ISO 965-1, thường được giữ ở mức 6H.
|
Mục |
2-3/4-8UN-2B |
M24x3 (6H) |
|
Tiêu chuẩn chủ đề |
ASME B1.1, Hợp nhất, loại 2B |
ISO 965-1, lớp 6H |
|
Đường kính danh nghĩa |
69,85 mm (2,750 inch) |
24.00 mm |
|
Sân bóng đá |
3,175 mm (8 TPI) |
3.000 mm |
|
Đường kính sân cơ bản |
67.788 mm |
22.051 mm |
|
Đường kính nhỏ cơ bản |
66.413 mm |
20.752 mm |
|
Tập khoan |
66,68 mm (2-5/8 inch) |
21.00 mm |
|
Dạng sáo |
Sáo thẳng, 4 sáo |
Sáo xoắn ốc |
|
Lớp phủ |
TiN |
TiCN |
|
Sử dụng điển hình |
Thông qua các lỗ trên thân van, mặt bích, ống góp, kết cấu thép |
Lỗ mù trên khung máy, khối thủy lực, kỹ thuật tổng hợp |
Tại sao vòi 69,85 mm không phải là M24 lớn hơn
Ba thứ có quy mô nhanh hơn đường kính và cả ba thứ đều quyết định liệu công việc có chạy hay bị gãy vòi bên trong một bộ phận đã hoàn thiện.
Tốc độ cắt được thiết lập bởi vật liệu chứ không phải kích thước nên tốc độ trục chính tỷ lệ nghịch với đường kính: n=1000 · vc / (π · D). Với tốc độ 6 m/phút trên thép nhẹ, vòi 69,85 mm quay với tốc độ khoảng27 rpm. Một chiếc M24 với tốc độ 12 m/phút chạy gần 160 vòng/phút. Hầu hết các cửa hàng gặp sự cố đều báo cáo rằng vòi lớn bắt đầu từ đây: máy có công suất nhưng không có mô-men xoắn ở mức thấp và độ ổn định điều khiển, do đó vòi kêu lạch cạch khi vào và hai sợi đầu tiên xuất hiện quá khổ.
Diện tích ren tăng gần bằng bình phương đường kính trong khi cánh tay đòn tăng tuyến tính, do đó mô-men xoắn yêu cầu lớn hơn nhiều so với tỷ lệ đường kính gợi ý. Một mũi taro 69,85 mm bằng thép kết cấu sẽ yêu cầu nhiều thứ mà M24 cần - câu trả lời thực tế là máy khoan hướng tâm, máy phay doa hoặc máy CNC có tarô cứng và hộp số thực sự thấp, cùng với một thiết bị cố định không để phôi bị trượt.
Một cú gõ sáo thẳng phải đẩy con chip về phía trước nó. Trong một lỗ mù là ngõ cụt: gói chip, xung mô-men xoắn và vòi bị dừng hoặc dải. Đối với các lỗ xuyên trên thân van và mặt bích, dạng me thẳng là lựa chọn phù hợp; đối với bất kỳ thứ gì bị mù, hãy sử dụng quy trình nhấn sáo xoắn ốc hoặc quy trình chuyển đổi.
Máy tiện ren hoặc ren trên 50 mm?
Trên máy CNC, phay ren thường là câu trả lời tốt hơn cho các ren có kích thước này - nhưng không phải lúc nào cũng vậy. Sự chia rẽ trung thực:
Nhà máy sợi thắngkhi bộ phận đó đắt tiền, lỗ gần vai hoặc sợi phải được cắt bằng vật liệu cứng hoặc khó. Một máy nghiền ren cacbua bao gồm nhiều đường kính khác nhau, cắt với tốc độ 100–200 m/phút thay vì 6 và nếu nó bị hỏng, bạn thường có thể phục hồi lỗ.
Nhấn vào chiến thắngkhi máy không thể nội suy một đường xoắn ốc một cách đáng tin cậy, khi lỗ sâu và mảnh, khi âm lượng thấp và chi phí thiết lập đường dẫn máy phay ren không đáng giá hoặc khi ren là chú thích tiêu chuẩn trên bản vẽ mà khách hàng mong đợi được khai thác.
Cả hai đều thuakhi lỗ dẫn hướng bị lệch khỏi vị trí. Kiểm tra độ lệch của mũi khoan trước khi thực hiện cắt ren, không phải sau đó.
Lớp phủ: tại sao TiN trên vòi lớn và TiCN trên M24
TiN là lựa chọn có mục đích chung - khoảng 2.300 HV, ổn định ở khoảng 600 độ, hoạt động tốt trên thép carbon và thép hợp kim thấp, đồng thời màu vàng giúp dễ đọc độ mòn trên sáo trong quá trình lắp đặt. TiCN cứng hơn, khoảng 3.000 HV, có khả năng chống mài mòn tốt hơn, điều này quan trọng đối với các taro nhỏ hơn chạy ở tốc độ bề mặt cao hơn và tải phoi trên mỗi me cao hơn. Không có vật liệu nào có thể thay thế cho chất nền phù hợp: đối với các vòi lớn, mẻ xử lý nhiệt và độ bền của lõi sẽ quyết định liệu dụng cụ có tồn tại được sau lần cắt đầu tiên hay không.
Các giấy tờ cần yêu cầu trước lần cắt đầu tiên
Trên ren 69,85 mm, một bộ phận bị loại bỏ có giá cao hơn nhiều so với dụng cụ, vì vậy giấy tờ là một phần của sản phẩm:
Chứng chỉ vật liệu theo EN 10204 3.1 có số nhiệt, khớp với dấu trên thân
Báo cáo kích thước cho đường kính chính, đường kính bước và chiều dài ren
Thông số kỹ thuật lớp phủ và độ dày danh nghĩa, không chỉ "TiN"
Đối với công việc loại 2B: chú thích thước đo phích cắm ren đi/không đi, do đó việc kiểm tra phù hợp với ASME B1.1 chứ không phải là thước đo do cửa hàng sản xuất.
RFQ
66,68 mm, tức là 2-5/8 inch. Đó là đường kính danh nghĩa trừ đi một bước (69,85 − 3,175 mm) và cho chiều cao ren gần bằng 75%. Đối với một lớp học cụ thể hoặc một sự tham gia hời hợt, hãy làm việc theo hình vẽ thay vì theo quy tắc ngón tay cái.
Không an toàn. Sự kết hợp giữa vòng tua máy thấp và mô-men xoắn cao có nghĩa là phôi gia công, chứ không phải vòi, trở thành liên kết yếu. Sử dụng máy có dải mô-men xoắn cao tốc độ thấp và kẹp bộ phận; chạm tay vào một sợi chỉ cỡ này là biện pháp cuối cùng và thường kết thúc bằng một mục nhập bằng chuông.
Không. Theo ASME B1.1, loại 2B là khe hở tiêu chuẩn phù hợp cho các ren trong đa năng và đó là ý nghĩa của hầu hết các bản vẽ khi ghi "2B" mà không cần ghi chú thêm. Loại 3B là tùy chọn chặt chẽ hơn, có dung sai gần hơn và thường được dành riêng cho các yêu cầu lắp ráp cụ thể.
Cả hai đều không lý tưởng cho thép không gỉ austenit; cả hai đều hoạt động tốt hơn với cạnh sắc, lượng dầu bôi trơn dồi dào và tốc độ cắt giảm. Nếu vật liệu chính là thép không gỉ, hãy yêu cầu AlTiN hoặc dụng cụ đánh bóng không tráng phủ và dự kiến máy sẽ chạy chậm hơn.
Gửi chỉ định ren, vật liệu, độ sâu lỗ và loại máy và chúng tôi sẽ quay lại với công cụ, kích thước mũi khoan và dữ liệu cắt. Bản vẽ và các hình thức không chuẩn được chào đón.